Dziennik Moken Marine
Laminowanie żywicą epoksydową - jak się przygotować
Laminowanie żywicą epoksydową krok po kroku: przygotowanie formy, materiałów i warsztatu. Sprawdź, jak uniknąć błędów i zacznij laminować bez stresu.
Laminowanie żywicą epoksydową wybacza mniej niż malowanie czy montaż. Jeśli przygotujesz się porządnie, dostaniesz laminat mocny, szczelny i przewidywalny. Jeśli zbagatelizujesz przygotowanie - zapłacisz za to piaskowaniem, poprawkami i zmarnowanym materiałem. Ten tekst to instrukcja z warsztatu, nie z katalogu. Sprawdzona na kadłubach, formach i elementach, które potem pływają w Bałtyku i na morzu.
Spis treści
- Dlaczego przygotowanie decyduje o jakości laminatu
- Warsztat: warunki, w których laminowanie ma sens
- Materiały: co przygotować przed laminowaniem
- Proporcje żywicy i utwardzacza - instrukcja bez improwizacji
- Przygotowanie formy i podłoża
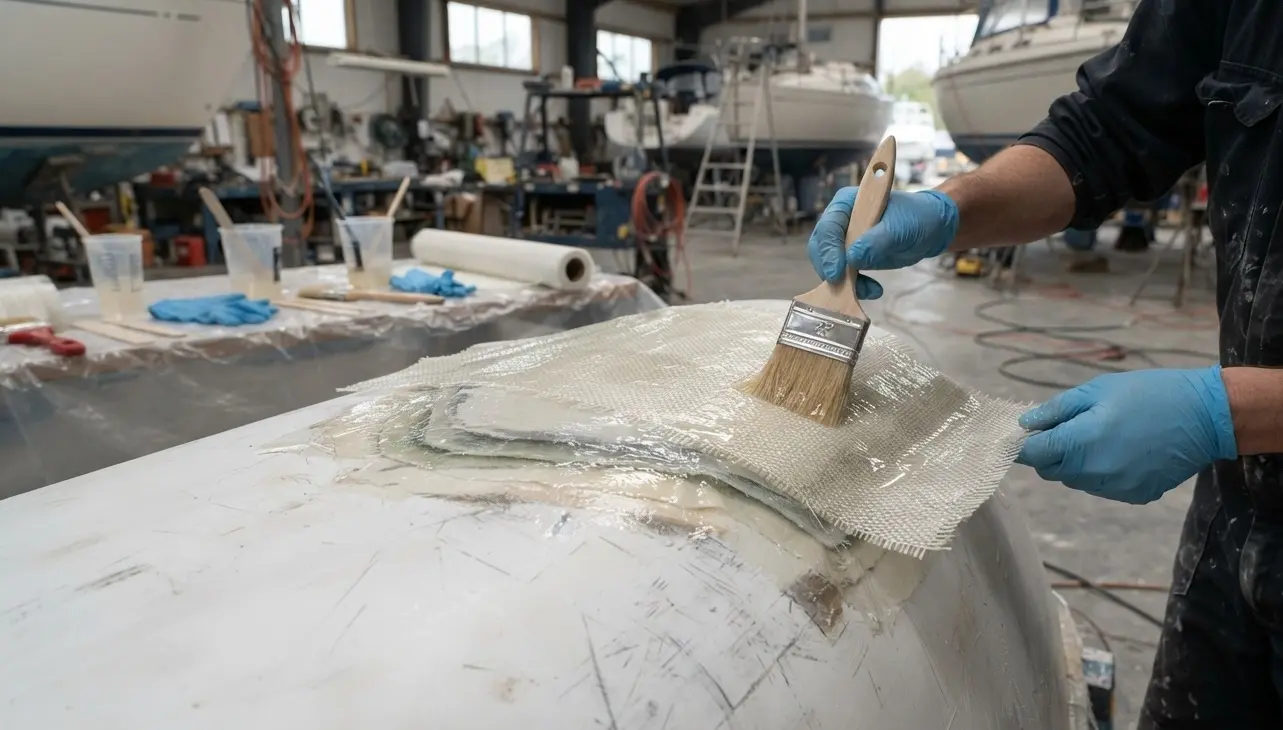
- Laminowanie ręczne: technika i sekwencja warstw
- Najczęstsze błędy w przygotowaniu laminatu
- Kontrola po laminowaniu: co sprawdzić zanim uznasz pracę
- Kiedy warto zlecić laminowanie profesjonalistom
Dlaczego przygotowanie decyduje o jakości laminatu
Żywica epoksydowa do laminowania utwardza się w wyniku reakcji chemicznej. Nie odparowuje jak rozpuszczalnik, nie "podsycha" jak farba. Raz zmieszana - reaguje, i nie ma drogi powrotnej. Dlatego 80% jakości laminatu powstaje zanim dotkniesz pędzlem pierwszej warstwy.
Trzy rzeczy decydują o wyniku: czystość podłoża, poprawne proporcje żywicy i utwardzacza oraz kontrola warunków panujących w warsztacie. Każda z nich da się zaplanować. Każda też da się zepsuć w minutę, jeśli ruszysz bez planu.
Prawo warsztatu: każdy błąd przygotowania wraca do ciebie pod postacią poprawek. Zawsze droższych niż chwila zastanowienia przed startem.
W stoczniowej praktyce widać to na przykładzie form. Forma zbudowana w pośpiechu - z odciskami palców, pyłem, źle odtłuszczona - odda każdą z tych wad na gotowy element. Jeśli planujesz poważniejszy projekt, zajrzyj do naszego tekstu o projektowaniu form kompozytowych do elementów karbonowych. To fundament, od którego zaczynamy każdy projekt w Moken Marine.
Warsztat: warunki, w których laminowanie ma sens
Temperatura i wilgotność
Epoksyd lubi stabilność. Optymalne warunki to temperatura 18-25°C i wilgotność względna poniżej 70%. Poniżej 15°C reakcja zwalnia drastycznie - laminat wolno twardnieje, ryzykujesz niedoutwardzenie. Powyżej 30°C czas potlife skraca się tak, że nie zdążysz rozprowadzić mieszanki.
Wilgotność to drugi cichy zabójca. Epoksyd w kontakcie z wilgotnym powietrzem przy utwardzaniu aminowym może zareagować z parą wodną - efekt to matowa, lepka powierzchnia i tzw. amine blush. Jeśli pracujesz w nieogrzewanym hangarze, mierz higrometrem, nie "na oko".
ParametrZakres optymalnyRyzyko poza zakresemTemperatura18-25°CNiedoutwardzenie lub zbyt szybka reakcjaWilgotność<70%Amine blush, matowa powierzchniaTemperatura podłożaMin. 3°C powyżej punktu rosyKondensacja na formie, pustkiCzystość i organizacja stanowiska
Zanim otworzysz pierwszy karton, zrób przegląd stanowiska:
- Usuwaj pył - w tym pył szlifierski z wcześniejszych prac. Epoksyd działa jak klej i złapie wszystko, co leci w powietrzu.
- Wyłóż stanowisko folią lub papierem. Rozlana żywica na betonie to problem na lata.
- Przygotuj wszystkie narzędzia w zasięgu ręki: wałki, pędzle, szpachelki, rakle, rękawice nitrylowe.
- Zaplanuj ścieżkę pracy - od której strony zaczniesz i skończysz, żeby nie "zapędzić się w kąt".
- Ustaw wentylację. Opary utwardzacza drażnią drogi oddechowe - pracuj przy wymuszonej cyrkulacji, nie w zamkniętym garażu.
Bezpieczeństwo to nie Formalność. Rękawice nitrylowe (nie lateksowe - epoksyd je przechodzi), okulary, kombinezon. Rozlany utwardzacz na skórze to kontaktowe zapalenie skóry po dwóch tygodniach pracy bez zabezpieczenia. Znam ludzi, którzy uczyli się tego boleśnie.
Materiały: co przygotować przed laminowaniem
Wybór żywicy i utwardzacza
Żywica epoksydowa do laminowania różni się od żywic do lania czy powłok. Szukaj produktu o niskiej lepkości (zwykle 300-700 mPa·s w temperaturze pokojowej) - tylko taka zdąży przesiąknąć przez włóknina i tkaninę bez pomocy próżni.
Utwardzacz dobierasz pod warunki i tempo pracy:
- Szybki utwardzacz - potlife 15-30 minut, małe elementy, praca w cieple. Ryzyko egzotermii przy grubych warstwach.
- Wolny utwardzacz - potlife 45-90 minut, duże powierzchnie, laminowanie ręczne kadłubów. Zwykle daje też lepsze właściwości mechaniczne po pełnym utwardzeniu.
W stoczniowej praktyce do dużych powierzchni wybieramy wolne systemy. Wolniej znaczy pewniej - masz czas poprawić zbieg, dociągnąć tkaninę, dopracować detal.
Włókniny i tkaniny
Do laminowania ręcznego najczęściej pracujesz z trzema typami wzmocnienia:
- Maty szklane (chop strand) - tanie, łatwe w nasycaniu, ale słabsze mechanicznie. Do wypełnienia grubości, nie do struktury nośnej.
- Tkaniny szklane (satynowe, krosno Rovings) - główne wzmocnienie kadłubów. Dobra wytrzymałość, rozsądna cena.
- Tkaniny węglowe - tam, gdzie liczy się sztywność przy masie. Drożej, trudniej w nasycaniu, ale rezultat nieporównywalny.
Przy wyborze między karbonem a laminatem szklano-epoksydowym warto spojrzeć na liczby, nie na kompromisy. Rozpisaliśmy to szczegółowo w wpisie karbon czy laminat szklano-epoksydowy - co wybrać do budowy kadłuba.
Tkaniny przygotuj dzień wcześniej: wykrój z zapasem, zwiń luźno, żeby nie były miażdżone. Zagniecenia w tkaninie to przyszłe pustki i słabsze miejsca laminatu.
Wypełniacze i dodatki
Zaopatrz się w mikrosfery, talk, fibrylę - przydadzą się do szpachlowania krawędzi i filletów. Do pierwszej warstwy na formie (gelcoat epoksydowy lub pierwsza żywica czysta) przygotuj żywicę bez wypełniaczy - musi być płynna jak woda, żeby idealnie odwzorować powierzchnię formy.
Proporcje żywicy i utwardzacza - instrukcja bez improwizacji
Tutaj nie ma "mniej więcej". Epoksyd mieszany błędnie nie utwardzi się w ogóle albo powstanie z niego guma bez właściwości mechanicznych. Trzy zasady:
- Ważeń nigdy nie zastępuj objętością. Odmierzaj wagowo, zgodnie z kartą techniczną produktu. Waga kuchenna z dokładnością 1 g wystarczy do małych porcji; do dużych laminowań - waga z dokładnością 0,1%.
- Tolerancja to zwykle ±3%. Przekroczysz - utwardzacz zostanie "wolny", plastyczny, wypłucze się przy szlifowaniu. Zabraknie - mieszanina będzie reagować gorąco, pęknie, straci wytrzymałość.
- Mieszaj minutę dłużej niż ci się wydaje. Minimum 2-3 minuty, ścianki naczynia i dno włącznie. Idealnie: przelij do drugiego naczynia i wymieszaj ponownie. Niezmieszany utwardzacz ze ścianki naczynia to najczęstsza przyczyna lepkich plam na gotowym laminacie.
Przygotuj odpowiednie naczynia: na małe porcje kubki plastikowe, na duże - wiadra z płaskim dnem. Głębokie, wąskie naczynia utrudniają mieszanie i przyspieszają egzotermię. Płaskie i szerokie to dobry wybór.
Jeśli nie masz karty technicznej pod ręką - zatrzymaj się i sprawdź. Different producenci, różne proporcje: 100:60, 100:50, 2:1 wagowo. "Bo tamten epoksyd miał tak samo" to najdroższe zdanie w tym warsztacie.
Przygotowanie formy i podłoża
Forma (lub podłoże, jeśli laminujesz bezpośrednio) musi być sucha, czysta i uwolniona. Kolejność prac:
- Szlifowanie - forma polerowana na wyższy połysk wymaga minimalnej interwencji; forma robocza zwykle potrzebuje delikatnego przejścia papierem 800-1500 na mokro.
- Odtłuszczenie - aceton lub dedykowany remover. Osuszaj bezpyłową szmatą, nie powracaj tym samym fragmentem szmaty do czystej powierzchni.
- Środek oddzielający - wosk (2-3 cienkie warstwy, każda polerowana), a potem często dodatkowo PVA lub półtrwały agent. Wosk bez PVA działa na prostych formach; przy skomplikowanych geometriach kombinacja jest bezpieczniejsza.
Przy podłożach porowatych (drewno, gips) konieczny jest zamykacz porów - inaczej żywica wsiąknie i powierzchnia będzie pełna pikiet. Sprawdź też nasz wpis o tym, jak wygląda produkcja kompozytowa od dokumentacji do gotowego kadłuba - pokazujemy tam cały proces, w tym etap przygotowania formy w kontekście stoczniowym.
Laminowanie ręczne: technika i sekwencja warstw
Laminowanie ręczne to metoda podstawowa - dostępna w każdym warsztacie, ale wymagająca metody. Sekwencja wygląda tak:
Warstwa 1: żywica czysta
Nakładaj wałkiem flokowym lub pędzlem. Warstwa cienka, równomierna, bez zacieków. To warstwa "klejąca" - do niej przyklei się pierwsza tkanina. Na formie od gładkiej strony może to być wcześniej nałożony gelcoat epoksydowy.
Warstwa 2: pierwsze wzmocnienie
Ułóż tkaninę na mokrej żywicy. Pracuj od środka do brzegów, wyciskaj powietrze wałkiem lub raklą. Włókna mają iść od zbiegu do zbiegu, bez fałd. Przy geometriach z gięciem tnij tkaninę na klapki - ułożą się bez marszczeń.
Nasycanie: mniej znaczy lepiej
Tu większość amatorów przesadza. Laminat przesycony żywicą jest cięższy i słabszy - nadmiar żywicy nie wnosi wytrzymałości, waży i pęka przy uderzeniu. Cel: tkanina przeźroczysta, ale struktura tkaniny widoczna. Wałek flokowy przy pracy na tkaninach, rakla przy zbieraniu nadmiaru.
Warstwy kolejne
Nakładaj na mokro, jedna po drugiej, dopóki czas wiązania na to pozwala. Laminat układany "na mokro w mokre" ma najlepszą adhezję między warstwami. Jeśli musisz przerwać pracę, a poprzednia warstwa już jest w pełni utwardzona - przeszlifuj ją papierem 180-240 i odtłuść przed kontynuacją. Epoksyd utwardzony na mokro ma lepszą przyczepność niż epoksyd utwardzony i wylany na gładko.
Szary laminat, biały laminat - jak czytać wynik
Jasne, matowe plamy to niedosyt żywicy - pustki, słabsza wystrzymałość, potencjalne wchłanianie wody. Błyszczące, grube okręski z zaciekami to nadmiar żywicy. Prawidłowy laminat po utwardzeniu wygląda na półtransparentny, z widocznym splocem, bez suchych punktów i bez kałuż.
Najczęstsze błędy w przygotowaniu laminatu
- Praca w zbyt zimnym warsztacie. Epoksyd wygląda na utwardzony, ale nie doszedł do pełnej siły. Wynik: laminat miękki, gumowaty, do szlifowania się nie nadaje.
- Błędne proporcje "na oko". Szczególnie zdrada przy małych porcjach. 10 g odchylenia przy porcji 500 g to 2% - jeszcze tolerowalne. 10 g przy porcji 50 g to katastrofa.
- Wilgotne włókna. Tkanina leżąca kilka miesięcy w wilgotnym magazynie wchłania wodę. Susz ją przed użyciem - kaloryferem lub nagrzewnicą, do temperatury pokojowej, nie goręcej.
- Pominięcie odtłuszczenia. Odciski palców zawierają silikony, które blokują przyczepność. Fakt well-known w branży powłok, dziwnie pomijany w warsztatach hobbystycznych.
- Zbyt szybkie nakładanie kolejnych warstw na częściowo utwardzoną poprzednią. Okno pracy między "lepkie do dotyku" a "twarde" jest wąskie. Za wcześnie - warstwy się przesuwają. Za późno - brak adhezji.
- Grube porcje w wiadrze. Egzotermia. Duża porcja żywicy w głębokim naczyniu nagrzewa się do 80-100°C, dymi i twardnieje w wiadrze. Duże powierzchnie - cienkie porcje, płaskie naczynia.
Kontrola po laminowaniu: co sprawdzić zanim uznasz pracę
Po 24 godzinach w temperaturze pokojowej laminat powinien być twardy w dotyk, ale pełne utwardzenie epoksydu to zwykle 5-7 dni w 20°C (przy szybkich utwardaczach - mniej). Pełne właściwości mechaniczne osiąga dopiero po pełnym utwardzeniu.
Lista kontrolna:
- Osłuchaj laminat - pukanie ujawnia pustki (głuche odgłosy to czerwona flaga).
- Sprawdź wizualnie z obu stron przy świetle bocznym - pikietowania, suche plamy, fałdy tkaniny.
- Zmierz grubość ultrasonografem lub suwmiarką na krawędziach - porównaj z projektem.
- Sprawdź wagę elementu. Laminat przesycony żywicą waży o 15-30% więcej niż powinien.
Kiedy warto zlecić laminowanie profesjonalistom
Jednorazowa naprawa lub mały element - warsztat hobbystyczny wystarczy. Kadłub jachtu, forma produkcyjna, elementy strukturalne - to inna liga. Wymagają powtarzalności procesu, kontroli warunków, dokumentacji i doświadczenia w ocenie laminatu na bieżąco.
W Moken Marine łączymy praktykę warsztatową z precyzją wymaganą przy budowie kadłubów i form. Pracujemy dla partnerów w Polsce i Europie - od prototypów po serie. Zobacz nasze usługi produkcji kompozytowej, żeby ocenić, co możesz zrobić samodzielnie, a co zlecić.
Przygotowanie do laminowania żywicą epoksydową to zapis procesu, który da się powtórzyć. Temperatura, czystość, proporcje, kolejność - cztery zmienne, które kontrolujesz zamiast odkrywać je w trakcie. Jeśli planujesz projekt wymagający powtarzalnej jakości - skontaktuj się z nami przez stronę kontaktową, aby dobrać materiały i technologię dopasowane do Twoich potrzeb na wodzie.